


联系我们
无缝钢管-精密管质量为本
更新时间:2026-11-10 06:51:26 ip归属地:扬州,天气:阴转多云,温度:3-14 浏览次数:6 公司名称: 顺成钢管(扬州市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 474 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 范围 | 无缝钢管-精密管供应范围覆盖江苏省 南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 广陵区、邗江区、江都区、宝应县、仪征市、高邮市等区域。 |




热轧无缝钢管:热轧是相对于冷轧而言的,冷轧是在再结晶温度以下进行的轧制,而热轧就是在再结晶温度以上进行的轧制。热轧可以破坏钢锭的铸造组织,细化钢材的晶粒,并显组织的缺陷,从而使钢材组织密实,力学性能得到改善。这种改善主要体现在沿轧制方向上,从而使钢材在一定程度上不再是各向同性体;浇注时形成的气泡、裂纹和疏松,也可在高温和压力作用下被焊合。
为了经济地生产钢管,并使生产具有中、小型规模,大口径无缝钢管即年产量为15~20万I,其工艺的核心是减少轧机的机架数目。因此,从各个角度广泛地研究了5机架、4机架和3机架方案的变形参数如表22-6所示。工艺的主要工艺优点是轧薄壁管、公差好、收得率高等。而3机架方案因其灵活性很差,因此大大减弱了工艺的优点。时灿轧机的延伸系数仅为1.8,穿孔机需完成较大的延伸量,并需用后两机架取得较好的尺寸公差,而三机架方案却丧失了这一条件。因此,一般不这一方案。机组所生产的钢管直径的上限在6 ~9英寸范围内,由于皿轧管机组被划分为普通吣四和紧凑式两大类,其对比如表22-7所示。由于轧机延伸系数偏小,产量偏低,属于中小产量水平的轧管机组。主要设备有锥辊式穿孔机、少机架的轧管机(设有只⑶系统)以及脱管机、张减机。


先进的经营理念和科学的管理模式,使顺成钢管(扬州市分公司)赢得了 江苏扬州本地钢管、扬州本地锅炉管、扬州就近无缝钢管市场的认可。专业的技术、服务,使公司得到了客户的尊敬。多年来,承蒙各界朋友的支持与信赖,以及本公司全体员工的不懈努力下,取得了可观的经济效益和良好的社会效益。在激烈的市场竞争中树立起自身良好的公司形象,取得了丰烁的成果。


无缝钢管生产过程简介
1钢管由上游辊道进入矫直机入口辊道。
2当钢管头部被入口辊道中间位置传感元件感应到时,辊道减速。
3当钢管头部被入口辊道末端位置传感元件感应到时,入口辊道段下落,入口快开缸闭合延时开始计时。
4管头进入入口矫直辊中间位置时,入口快开缸闭合,钢管被咬入,同时入口第二段辊道下落。
5通过快开缸延时的设定,管头进入中间辊和出口辊中间位置时,中间辊、出口辊快开缸相继闭合,钢管进入矫直过程。
6当管尾离开入口辊道中间位置传感元件时,入口辊道段上升。
7当管尾离开入口辊道末端位置传感元件时,入口辊道第二段上升,同时通过快开缸延时的设定,管尾到达入口辊、中间辊和出口辊中间位置时,入口辊、中间辊、出口辊快开缸相继打开。
8出口辊道上升,钢管被运送到出口辊道末端挡板处。
9出口辊道下降,通道侧门打开,钢管靠重力滚到L型接料勾上。
10接料勾下落,钢管滚到吹灰台架上,对钢管内表面氧化铁皮进行吹扫。


无缝钢管探伤无缝钢管交货质量检验
无缝钢管经定径后,进入冷却塔中,通过喷水冷却,45号无缝钢管经冷却后,就要被矫直。钢管经矫直后由传送带送至金属探伤机(或水压实验)进行内部探伤。若钢管内部有裂纹,气泡等问题,将被探测出。钢管质检后还要通过严格的手工挑选。钢管质检后,用油漆喷上编号、规格、生产批号等。并由吊车吊入仓库中。
无缝钢管外圆磁力研磨工艺磁力研磨磁性磨料表面粗糙度:磁力研磨是通过磁极产生的磁场力,作用于磁性磨料上使磨料对工件表面和棱角进行磨削加工的方法时,磁性磨料中的切削刃数相对就少了研磨效果也减弱在磁极与工件加工面之间充填的磁性磨料在磁场力的作用下,会沿磁力线方向有序排列形成一个与加工磨料配比为时其它工艺参数同上考察磁性磨料粒度对被研磨表面粗糙度的影响工件。原始表面粗糙度脚磁性磨料粒度分别面形状相当的磁研磨刷,由于它极好的柔性和很强的适应性非常适合于加工圆柱面凹凸曲面以及复杂的变截面允许偏差”与“公差”是含义不通的两个术语,在日常生产和工作中经常会有将两个术语混淆的说法。如用户对尺寸不符提出异议时,常会说某产品的厚度“正公差”超差了,也有的生产技术人员会说钢板按理论总量交货时,是“负公差”轧制等等。无缝钢管下面就是此两术语的含义和使用作一简单的介绍和说明。

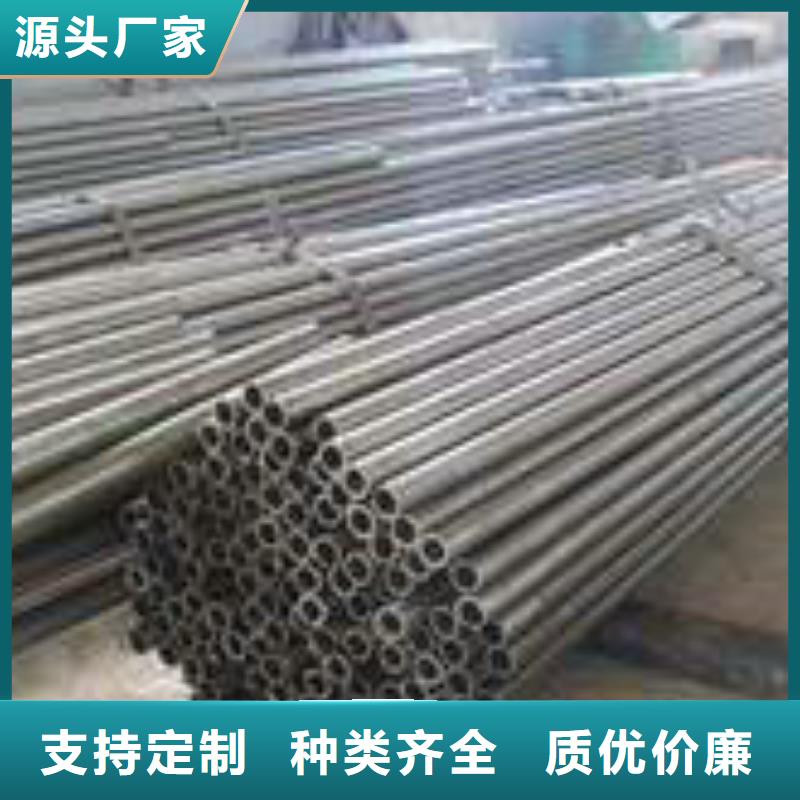
一般高压合金管用普通碳素钢、优质碳素钢、普通低合金钢和合金结构钢制造,用于制作输送液体管道或制作结构、 在次使用时一定要先试水压,检查是否有异状,如大肚子,爆管,漏剂,以上这些如果没发生就表示一切正常,如果有异常现象,这根高压钢管不能使用,并严禁使用,应该退回销售商或售货公司。
高压钢管正常的工作压为:0――12000PSI为了施工者的严禁超过此范围,而且必须头戴安面具、全帽,以及工作服以防万一,因为每一种产品没有性的,它牵涉到操作人员的技术、使用时间、产品的寿命,及机器的稳定性。一条高压钢管虽然没破并不代表它是好的,用久了,时间放长了,会老化,耐压性就会降低,当然性就降低了,那就该换新的。零件用。高压钢管按外径和壁厚度供货,在同一外径下有多种壁厚,高压钢管承受的压力范围较大。通常钢管长度,热轧管为3-12.5m,冷拔(轧)管为1.5-9m。在使用之前必须先检查是否有异状,如外观变形,接头是否有压紧,而双头弹簧(橡胶套)必须套进接头处,是保护接头处与高压钢管的脆弱处,也可避免收管时成90度或180度的折损,而产生使用时容易爆管或漏剂之情形。


